Упаковочные машины для поточного упаковывания — полное руководство для B2B
Более 25 статей по вопросам подбора, эксплуатации, технического обслуживания и устранения неисправностей для инженеров-упаковщиков.
Основные выводы
Краткий ответ: Устранение неисправностей сервомотора включает в себя неисправности привода, неисправности системы обратной связи и механические нагрузки — сначала ознакомьтесь с результатами диагностики привода, а затем определите, являются ли причины электрическими или механическими.
- Познакомьтесь с архитектурой — взаимодействие привода, двигателя, энкодера и нагрузки
- Повторяющиеся типы неисправностей — перегрузка по току, превышение предельного положения, потеря обратной связи
- Электрический или механический? — проверить изоляцию, отключив двигатель от нагрузки
- «Заменить или отремонтировать» — это вопрос экономический — решающими факторами являются возраст, стоимость и время простоя
- Профилактика — это защита окружающей среды — Чистота в шкафах и надлежащее заземление позволяют предотвратить большинство неисправностей приводов
Введение
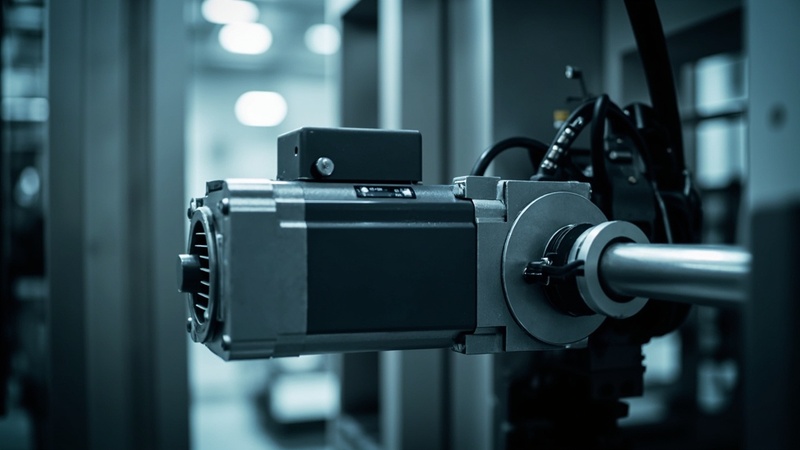
Сервомоторы — это «двигатели», обеспечивающие каждое точное движение в горизонтальном машина для упаковки в пленку — от размотки пленки и подачи продукции до поперечной запечатки и резки. При выходе из строя сервопривода останавливается вся упаковочная линия. В ходе нашего выездного обслуживания линий потоковой упаковки проблемы, связанные с сервоприводами, являются одной из наиболее частых причин внеплановых простоев.
В отличие от простых асинхронных двигателей, сервосистемы представляют собой устройства с замкнутым контуром обратной связи, которые постоянно корректируют свои параметры для поддержания точности положения, скорости и крутящего момента. Такая сложность означает, что неисправности могут возникать как в самом двигателе, так и в приводе (усилителе), датчике обратной связи, механической муфте или в командном сигнале ПЛК. Для диагностики того, какой компонент вышел из строя — и по какой причине — требуется методичный подход.
В данной статье представлено практическое пошаговое руководство по устранению неисправностей сервомоторов в горизонтальных упаковочных машинах, в котором рассмотрены наиболее распространенные типы неисправностей, их основные причины и проверенные способы устранения.
Основной вывод: Большинство неисправностей сервоприводов связано с механической перегрузкой, проблемами с энкодером или ошибками связи, а не с выходом двигателя из строя. Замена двигателя без выявления первопричины часто приводит к повторным сбоям и ненужным затратам.
Что такое архитектура сервосистемы и почему она важна?
Приведенные выше концепции сервоприводов применимы ко всему ассортименту нашего упаковочного оборудования, включая Машина для производства пакетов с четырехсторонней сваркой JC700.
Основные компоненты
| Компонент | Роль в упаковочной машине типа «флоу-раппер» | Популярные бренды |
|---|---|---|
| Сервомотор | Обеспечивает точное вращательное движение для подачи пленки, запечатывания и резки | Siemens 1FL6, Lenze MCS, Delta ASDA |
| Сервопривод | Усиливает командные сигналы и регулирует питание двигателя | Siemens V90, Lenze NANO, Delta A2 |
| Энкодер (обратная связь) | Передаёт данные о положении ротора обратно в привод для управления в режиме замкнутого контура | Абсолютный или инкрементный, резольвер |
| Механическая муфта | Соединяет вал двигателя с ведомым механизмом | Сильфонные муфты, шкивы ремня ГРМ |
| Команда ПЛК | Передает на привод заданные значения положения, скорости или крутящего момента | через Profinet, EtherCAT, аналоговый выход |
Где применяются сервоприводы в упаковочных машинах с потоковым принципом работы
В типичной высокоскоростной горизонтальной упаковочной машине используется 3–6 сервоосей:
| Ось | Функция | Типичные требования |
|---|---|---|
| Новости кино | Тяги упаковочная пленка с синхронизированной скоростью | Высокая точность, регулируемая скорость |
| Подающий конвейер | Подаёт изделия с постоянным интервалом | Регулировка крутящего момента, точное синхронизирование |
| Кросс-Сил | Осуществляет движение зажимов торцевого уплотнения вверх и вниз | Высокая усилие, точное позиционирование |
| Резка ножом | Приводит в действие ротационный или возвратно-поступательный нож | Точное угловое позиционирование |
| Продольный уплотнитель | Регулирует давление продольного уплотнительного колеса | Регулирование крутящего момента |
| Разряд | Передает готовые упаковки на последующее оборудование | Согласование скоростей |
Как устранять наиболее распространённые неисправности сервоприводов?
Неисправность 1: Перегрузка / Перегрузка по току (код неисправности: как правило, F07xxx или аналогичный)
Это самая распространённая неисправность сервопривода, с которой мы сталкиваемся при эксплуатации.
Симптомы:
– На дисплее накопителя отображается сообщение о неисправности “Перегрузка” или “Превышение тока”
– Двигатель глохнет при запуске станка или под нагрузкой
– Проводить поездки на приводе после нескольких минут работы на производственной скорости
– Вчера машина работала нормально, а сегодня появились неисправности
Диагностическая процедура:
- Проверьте механическую нагрузку
- Отсоедините муфту двигателя от ведомого механизма
- Запустите двигатель без нагрузки — неисправность по-прежнему наблюдается?
- Если неисправность устраняется, значит, проблема носит механический характер (заклинивание, смещение, недостаток смазки)
- Измерить фактический ток потребления
- Подключите токоизмерительные клещи к входу питания накопителя
- Сравните фактический ток с номинальным током двигателя, указанным на заводской табличке
- Превышение номинального тока на величину 150% в течение более 5 секунд, как правило, приводит к срабатыванию защиты от перегрузки
- Проверить механическую муфту
- Проверьте, нет ли смещения между двигателем и ведомым валом
- Убедитесь, что муфта не повреждена и не заклинивает
- Обратите внимание на признаки чрезмерного износа или загрязнения
- Проверить параметры оборудования
- Изменились ли вес или размер изделия? Более тяжёлые изделия повышают требования к усилию уплотнения
- Увеличилась ли скорость производства? Более высокие скорости требуют большего крутящего момента при разгоне
- Убедитесь, что для данного применения используется двигатель соответствующего размера
Основные причины и пути решения:
| Причина | Решение |
|---|---|
| Механическое зацепление в уплотнительном механизме | Очистите и смажьте толкатели кулачков, проверьте состояние подшипников |
| Неправильно выровненная муфта | Выполните выравнивание с помощью индикаторов часового типа или лазерного устройства для выравнивания |
| Увеличение размера или веса изделия | Пересчитать требуемые значения крутящего момента; скорректировать кривые ускорения/замедления |
| Изношенные подшипники в приводном механизме | Замените подшипники в неисправном узле |
| Предел тока привода установлен слишком низко | Настройте параметры привода — но только после того, как убедитесь, что механическая нагрузка находится в пределах допустимых значений |
Ошибка 2: Ошибка следования / отклонение от заданного положения
Следующие ошибки возникают, когда двигатель не может достичь или удержать заданное положение в пределах допустимого допуска.
Симптомы:
– Привод выдает сообщения “Ошибка следования” или “Отклонение от заданного положения”
– Утечка или отклонение фаз, приводящие к рассогласованию синхронизации
– В упаковках наблюдается неравномерное расположение уплотнений или неравномерная длина отрезов
– Машина работает на низкой скорости, но на высокой скорости возникают неисправности
Диагностическая процедура:
См. также: Распространенные проблемы с Flow Wrapper и их решения:
- Проверить сигнал обратной связи датчика
- Убедитесь, что кабель датчика целый и правильно подключен
- Обратите внимание на перебои в связи — пошевелите кабель, одновременно отслеживая сигнал обратной связи
- Для абсолютных энкодеров проверьте напряжение батареи (разряженные батареи приводят к потере данных о положении при перезапуске системы)
- Проверить механический зазор
- Проверьте натяжение ремня ГРМ (если привод ременной)
- Проверьте редукторы на наличие чрезмерного люфта
- Проверьте целостность соединений — ослабленные соединения приводят к задержке в перемещении
- Проверить параметры настройки привода
- Слишком низкие настройки усиления приводят к замедленному отклику и ошибкам слежения
- Слишком высокие значения коэффициента усиления приводят к колебаниям и нестабильности
- Убедитесь, что настройки не были случайно изменены
- Испытание на пониженной скорости
- Запустите станок на скорости 50%
- Если указанная ниже ошибка исчезает при снижении скорости, проблема, вероятно, связана с разгоном (недостаточный крутящий момент или чрезмерная инерция нагрузки)
Основные причины и пути решения:
См. также: Устранение неполадок при термосварке: прочность сварного шва
| Причина | Решение |
|---|---|
| Ослабленное соединение датчика | Переустановите разъемы; при повреждении замените кабель датчика |
| Механический зазор | Затяните ремни, замените изношенные шестерни, закрепите муфты |
| Дрейф при настройке привода | Выполните повторную настройку сервопривода с помощью функции автоматической настройки, а затем выполните точную настройку вручную |
| Чрезмерный момент инерции нагрузки | Увеличьте время разгона; если изменение носит постоянный характер, рассмотрите возможность установки двигателя большей мощности |
| Повреждение датчика | Замена энкодера — обратите внимание, что во многих современных двигателях энкодеры встроены, поэтому потребуется замена всего двигателя |
Неисправность 3: Перегрев
Сервомоторы и приводы, работающие при повышенных температурах, изнашиваются быстрее и в конечном итоге выходят из строя, если не устранить первопричину.
См. также: Складки на пленке: причины, профилактика и устранение
Симптомы:
– Корпус двигателя или привода горячий на ощупь (температура превышает 70 °C / 158 °F)
– Привод сигнализирует о термической неисправности после длительной работы
– Обнаружено ухудшение состояния изоляции двигателя при проверке мегомметром
– Снижение работоспособности двигателя или периодические неисправности
Диагностическая процедура:
- Измерить фактическую температуру
- Используйте инфракрасный термометр для измерения температуры поверхности двигателя и привода
- Сравните с техническими характеристиками производителя (типичная номинальная температура двигателя: 100–130 °C для обмотки, 60–80 °C для корпуса)
- Измерить температуру окружающей среды внутри шкафа управления
- Проверить системы охлаждения
- Убедитесь, что вентиляторы охлаждения на диске работают и не заблокированы
- Проверьте вентиляционные фильтры шкафа — очистите их, если они забиты
- Для двигателей с принудительным воздушным охлаждением убедитесь, что путь подачи воздуха свободен
- Проверить рабочий цикл
- Работает ли оборудование в непрерывном режиме при пиковой нагрузке или близкой к ней?
- Не слишком ли часты циклы ускорения/замедления?
- Рассчитать среднеквадратичное значение потребляемого тока за один производственный цикл
- Проверить наличие неисправностей в электрооборудовании
- Измерьте напряжение питания — пониженное напряжение приводит к увеличению потребляемого тока и выделению тепла
- Проверьте наличие дисбаланса напряжения между фазами (дисбаланс >2% указывает на проблемы с питанием)
- Проверьте настройку несущей частоты привода — более высокие частоты приводят к увеличению потерь на переключении и нагрева привода
Основные причины и пути решения:
| Причина | Решение |
|---|---|
| Заблокированная вентиляция шкафа | Очистите или замените воздушные фильтры; убедитесь, что вентиляторы шкафов исправны |
| Слишком высокая температура окружающей среды | Установите кондиционер в шкафу или улучшите вентиляцию |
| Непрерывная работа в режиме перегрузки | Снизьте скорость производства или установите двигатель/привод большей мощности |
| Питание с пониженным напряжением | Проверьте трансформатор и проводку; устраните проблемы с напряжением |
| Высокое значение несущей частоты | Уменьшите несущую частоту, если это позволяет уровень слышимого шума (проверьте совместимость двигателя) |
| Неисправность подшипников двигателя | Замените подшипники — трение в подшипниках является одним из основных источников нагрева |
Неисправность 4: Вибрация и шум
Ненормальная вибрация или шум, исходящие от сервомотора, обычно указывают на механическую неисправность, хотя причиной могут быть и электрические проблемы.
Симптомы:
– Слышимые звуки визга, скрежета или стука, исходящие от двигателя или приводного механизма
– Заметная вибрация на корпусе двигателя или монтажной конструкции
– Обнаружена чрезмерная вибрация, зарегистрированная встроенной системой мониторинга привода
– Дефекты поверхности герметичных упаковок
Диагностическая процедура:
- Изолировать источник вибрации
- Запустите двигатель без привода — если вибрация не исчезнет, значит, проблема в самом двигателе
- Если вибрация исчезает при отсоединении муфты, проблема заключается в ведомом механизме или в самой муфте
- Проверить подшипники двигателя
- Проведите проверку корпусов подшипников двигателя с помощью стетоскопа или вибрационного анализатора
- Высокочастотные звуки свидетельствуют о повреждении подшипника
- Сравните уровни вибрации со стандартами ISO 10816
- Проверить выравнивание муфты
- Неправильно выровненные муфты вызывают вибрацию, интенсивность которой увеличивается с ростом скорости
- Проверьте параллельность и угловую совмещенность с помощью индикатора часового типа
- Проверить выходной сигнал привода
- Чрезмерная вибрация также может быть вызвана проблемами с выходной частью привода
- Проверить наличие отсутствующих фаз двигателя (измерить напряжение между фазами на выходе привода)
- Проверьте несущую частоту привода — частоты ниже 2 кГц могут вызывать акустический шум двигателя
Ошибка 5: Потеря связи между приводом и ПЛК
Современные сервосистемы взаимодействуют с ПЛК через промышленный Ethernet (Profinet, EtherCAT, Powerlink) или сети полевой шины.
Симптомы:
– На диске отображается сообщение “Ошибка связи” или “Ошибка шины”
– Двигатель не реагирует на команды ПЛК
– Во время производства оборудование произвольно выходит из строя
– Одновременный сбой нескольких осей (свидетельствует о проблеме в сети, а не о неполадках отдельных приводов)
Этапы диагностики:
- Проверьте подключение сетевых кабелей как на диске, так и на коммутаторе
- Убедитесь, что название устройства и настройки IP-адреса соответствуют проекту ПЛК
- Проведите тестирование с использованием кабеля, исправность которого подтверждена
- Проверьте наличие электромагнитных помех вблизи сетевых кабелей
- Просмотрите буфер диагностики ПЛК для получения подробной информации об ошибке связи
Как следует проводить профилактическое обслуживание сервосистемы?
При надлежащем техническом обслуживании сервосистема может надежно работать более 50 000 часов. Ниже приведен график технического обслуживания, составленный с учетом рекомендаций производителя и нашего практического опыта:
Ежемесячно
- Визуальный осмотр все сервомоторы и приводы на наличие повреждений, загрязнений или ослабленных соединений
- Проверка температуры измерение температуры с помощью инфракрасного термометра на корпусах двигателей и радиаторах привода
- Прислушайтесь к необычным звукам во время работы станка на нормальной производственной скорости
- Проверьте крепежные болты на предмет герметичности — вибрация со временем может привести к ослаблению крепежных элементов
Ежеквартально
- Очистите вентиляторы охлаждения двигателя и вентиляционные отверстия — скопление мусора снижает эффективность охлаждения
- Проверить прокладку кабеля — убедитесь, что кабели двигателя и энкодера надежно закреплены и не трутся
- Проверить настройки параметров диска сравните со списком основных параметров (неавторизованные изменения часто становятся причиной периодически возникающих проблем)
- Проверка реакции системы на аварийную остановку для всех сервоосей
- Проверьте экранирование кабелей — проверьте заземление экрана на обоих концах (на двигателе и на приводе)
Ежегодно
- Испытание с помощью мегера сопротивление изоляции двигателя (для большинства сервомоторов допустимо значение >1 МОм при напряжении 500 В постоянного тока)
- Анализ вибрации на всех подшипниках сервомоторов — анализ динамики данных во времени позволяет выявить зарождающиеся проблемы
- Заменить батарейки в энкодере в системах с абсолютными энкодерами (типичный срок службы: 1–2 года)
- Термографическое обследование корпуса привода для выявления «горячих точек»
- Проверка и обновление файлы резервных копий параметров
Когда следует заменить, а когда — отремонтировать
| Ситуация | Рекомендация |
|---|---|
| Отказ подшипника двигателя | Ремонт (замена подшипника) — экономичный и широко распространенный вариант |
| Повреждение изоляции обмотки | Замена двигателя — перемотка редко является экономически целесообразной для сервомоторов |
| Сбой датчика | Зависит от конструкции двигателя — встроенные энкодеры требуют замены двигателя; модульные энкодеры можно заменить отдельно |
| Сбой силовой части привода | Если устройство находится на гарантии — отремонтировать; если гарантия истекла и устройству более 5 лет — заменить |
| Повторные неисправности после ремонта | Тщательно выясните первопричину — возможно, система рассчитана на меньшую нагрузку или испытывает механическую перегрузку |
Часто задаваемые вопросы
Как определить, что неисправно: сервомотор или привод?
Наиболее эффективный тест заключается в переключении проводов двигателя между осью, в которой подозревается неисправность, и осью, исправность которой подтверждена. Если неисправность перемещается вместе с двигателем, то проблема заключается в двигателе. Если неисправность остается на приводе, то неисправен привод. Этот тест с переключением проводов следует проводить только в том случае, если на обеих осях используются одинаковые двигатели и приводы. В компании Path Pack наши машины спроектированы с использованием стандартизированных сервоплатформ, что облегчает проведение такого рода диагностических испытаний.
Можно ли запустить устройство для упаковки в рулон с отключенной одной сервоосью?
В большинстве случаев — нет. Упаковочные машины типа «флоу-раппер» требуют синхронизации движения по всем осям для обеспечения правильного совмещения пленки, синхронизации запечатывания и точности длины отреза. Работа с отключенной осью приведет к появлению бракованных упаковок. Некоторые машины оснащены ручными режимами для отдельных осей на этапе настройки, но они предназначены исключительно для ввода в эксплуатацию, а не для серийного производства.
Почему сервомотор перегревается, даже если механическая нагрузка кажется нормальной?
К чистым причинам, которые часто упускают из виду, относятся: ограничение воздушного потока к двигателю (засоренные охлаждающие ребра или заблокированные вентиляционные отверстия), высокая температура окружающей среды в шкафу, дисбаланс напряжения в трехфазном питании (даже дисбаланс 2% значительно увеличивает нагрев) и неправильные настройки несущей частоты привода. Также проверьте, соответствует ли класс изоляции двигателя условиям эксплуатации — двигатель класса F в условиях высокой нагрузки может оказаться просто недостаточно мощным.
Каков должен быть срок службы сервомотора в условиях упаковочного производства?
При надлежащем техническом обслуживании качественный сервомотор, используемый в упаковочной промышленности, должен прослужить от 50 000 до 80 000 часов (примерно 6–10 лет при трёхсменном режиме работы). К ключевым факторам, сокращающим срок службы двигателя, относятся: загрязнение остатками продукта или влагой, чрезмерно высокая температура окружающей среды, частые перегрузки и ненадлежащее профилактическое обслуживание. Двигатели от таких признанных производителей, как Siemens и Lenze, разработаны специально для этих сложных условий эксплуатации.
Стоит ли ремонтировать сервопривод или лучше просто заменить его?
Для дисков, находящихся на гарантии, всегда рекомендуется ремонт через производителя. В случае дисков, срок гарантии которых истек, решение зависит от возраста диска и стоимости ремонта. Как правило: если диску менее 5 лет, а стоимость ремонта составляет менее 50% стоимости нового устройства, ремонт, как правило, целесообразен. Для приводов старше 5 лет замена часто оказывается более экономически выгодной, поскольку более новые модели обладают более высокой эффективностью, улучшенными диагностическими возможностями и сетевой совместимостью. В компании Path Pack мы имеем на складе запасные приводы для всех поставляемых нами машин, чтобы свести к минимуму время простоя.
Заключение
Устранение неисправностей сервомотора в упаковочных машинах требует понимания взаимосвязи между двигателем, приводом, энкодером, механической муфтой и ПЛК. Наиболее эффективный подход — системный: следует начать с кода неисправности, определить область проблемы (двигатель, привод, система связи или механика) и провести методичные испытания перед заменой компонентов.
Самый важный урок, который можно извлечь из опыта работы на местах, заключается в следующем: никогда не заменяйте компонент сервопривода, не выявив первопричину неисправности. Перегоревший двигатель, который перегрузился из-за заклинившего подшипника, просто перегорит снова, если заменить двигатель, не устранив неисправность подшипника. Уделите время тщательной диагностике, и вы значительно сократите как время простоя, так и затраты на запчасти.
Горизонтальные упаковочные машины Path Pack оснащены сервосистемами, подобранными с учетом конкретных условий эксплуатации. Каждая машина поставляется с полной документацией по параметрам, списками запасных частей и доступом к нашей службе удаленной диагностической поддержки. Если у вас возникают постоянные проблемы с сервоприводами или вы оцениваете новое упаковочное оборудование, обратитесь к инженерной команде Path Pack — мы поможем вам найти решение, соответствующее вашим производственным требованиям.
Автор: Техническая команда Path Pack
🛠️ Практическое руководство: Пошаговые инструкции по работе с вашим устройством см. в Сигналы тревоги сервоприводов — расширенная диагностика в Центр поддержки Path Pack.
Неисправность сервопривода, выходящая за рамки данного руководства? → Обратитесь в службу поддержки Path Pack с указанием диагностического кода диска и модели устройства.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic