Основные выводы
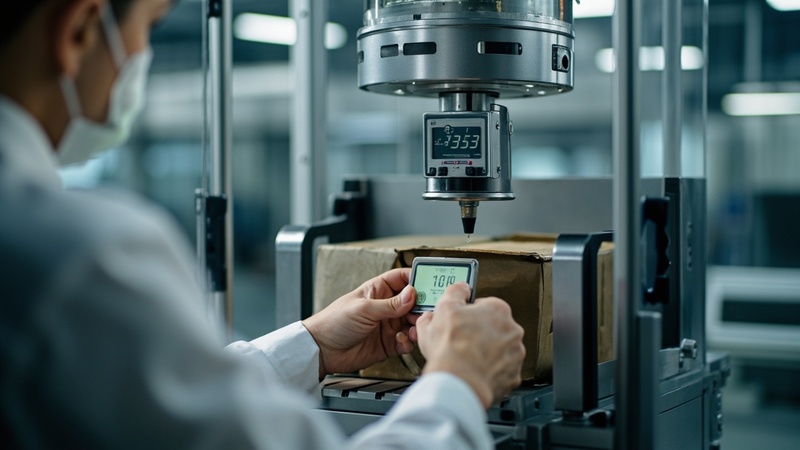
Краткий ответ: Калибровка обеспечивает точность работы упаковочной машины: температура, натяжение пленки, синхронизация, давление и положение разреза — все эти параметры требуют плановой проверки на соответствие эталонам.
- Пять областей калибровки — температура, натяжение, временные параметры/синхронизация, давление, положение разреза
- Температура — главный фактор, определяющий качество уплотнения — прочность уплотнения зависит от точности измерения температуры
- Составьте протокол калибровки — периодичность, метод, стандарт, приемка, документация
- Планируется проведение калибровки — это не экстренная мера — запланируйте это как плановое техническое обслуживание
Для калибровки необходима теоретическая отправная точка. Рассчитайте длину пакета и ширину пленки, которые должны использоваться для вашего продукта, — затем откалибруйте машину в соответствии с этими значениями.
Рассчитать базовую линию калибровки →Введение
Achieving consistent package accuracy is not a matter of luck—it is the result of systematic calibration. Whether you are packaging pharmaceutical patches that require ±0.5 mm seal position tolerance or food bars that need consistent weight distribution, machine calibration directly determines whether your products meet specifications or end up as waste.
В рамках наших работ по вводу в эксплуатацию и техническому обслуживанию на месте машины для упаковки в пленку, проблемы, связанные с калибровкой, являются одними из наиболее распространённых причин жалоб на качество упаковки. Хорошая новость заключается в том, что большинство процедур калибровки не представляют сложности, если понимать их основы и следовать структурированному подходу.
В данном руководстве подробно описаны все ключевые этапы калибровки горизонтальной упаковочной машины с поточным конвейером — от систем регулирования температуры и натяжения до системы слежения за пленкой и позиционирования продукта. По завершении вы получите четкий протокол, который позволит вашему оборудованию день за днем производить точные и однородные упаковки.
Основной вывод: Правильная калибровка позволяет значительно сократить отходы материала, повысить стабильность качества уплотнения и продлить срок службы важнейших компонентов.
Процедуры калибровки, описанные в данном руководстве, применимы к горизонтальным упаковочным машинам, таким как Машина для упаковки в пленку JC250.
Почему калибровка важнее, чем вы думаете
Реальная цена некачественной калибровки
Многие операторы относятся к калибровке как к задаче, которую “настроил и забыл”. На самом деле отклонение от калибровочных значений происходит непрерывно и носит кумулятивный характер. Вот что происходит, когда показатели калибровки выходят за пределы допустимых значений:
| Проблема с калибровкой | Видимый симптом | Предполагаемый объем отходов | Уровень риска |
|---|---|---|---|
| Температурный дрейф | Неисправные или перегоревшие уплотнения | Коэффициент брака 3-8% | Высокий |
| Дисбаланс напряжений | Неровные уплотнения, складки | Отходы пленки 2-5% | Средний |
| Расхождение по времени | Изделие смещено относительно центра | Коэффициент брака 5-12% | Критический |
| Погрешность слежения за пленкой | Неровный разрез, смещение регистрации | Отходы пленки 4-10% | Высокий |
| Нестабильность давления | Периодические неисправности уплотнений | Коэффициент брака 1-4% | Средний |
Для машины, производящей 80 упаковок в минуту, показатель брака 5% составляет примерно 1 920 бракованных упаковок за 8-часовую смену (80 × 60 × 8 × 5%). При затратах $0,03 на упаковку на пленку и продукт это составляет примерно $58 за смену — более $1 250 в месяц при односменном графике работы в 22 дня. Калибровка — это не просто мера обеспечения качества, а стратегия непосредственной экономии затрат.
Когда проводить калибровку
Калибровку следует проводить с следующей периодичностью:
- Ежедневно: Быстрые контрольные проверки (отображение температуры, слежение за пленкой, положение разреза)
- Еженедельно: Проверка системы натяжения, проверка давления уплотнения
- Ежемесячно: Полный протокол калибровки (все системы)
- После технического обслуживания: При каждой замене ремней, цепей, датчиков или нагревателей
- Смена продукта: При переходе на другие типы пленки или размеры продукции
- Сезонные: Изменения температуры и влажности могут повлиять на работу оборудования
Насколько важна калибровка температуры для качества уплотнения?
Что такое температурный дрейф
Температура запайки является самым важным параметром в процессе упаковки в пленку. На большинстве машин используются нагреватели с ПИД-регулированием и обратной связью по термопаре. Со временем термопары изнашиваются, а параметры ПИД-регулятора смещаются, в результате чего фактическая температура запайки начинает отличаться от отображаемого значения.
A thermocouple can drift by 5-15°C over its operational lifetime. For BOPP films with a sealing range of 130-160°C, a 10°C drift can push you from a good seal to a burned one—or from adequate sealing to weak seals that fail during transport.
Пошаговая калибровка температуры
Необходимые инструменты: Откалиброванный инфракрасный термометр (точность ±1 °C), поверхностный термопарный датчик, журнал калибровки.
- Разогрейте машину до нормальной рабочей температуры. Подождите не менее 30 минут, пока устройство не достигнет стабильной температуры.
- Измерить фактическую температуру уплотняющей планки с помощью поверхностного термопарного датчика в трёх точках: слева, по центру и справа от уплотнительной планки. Запишите каждое показание.
- Сравните фактическую температуру с показаниями на дисплее. Если отклонение превышает ±3 °C, требуется регулировка.
- Перейти в меню калибровки ПИД-регулятора (Порядок действий зависит от марки контроллера — у контроллеров Siemens, Schneider и Delta способы доступа различаются).
- Настройте смещение температуры чтобы привести отображаемое значение в соответствие с измеренным фактическим значением.
- Проверить в второй точке измерения температуры (по крайней мере на 30 °C выше или ниже значения первого измерения) для подтверждения линейности.
- Зафиксируйте результаты в журнале калибровки с указанием даты, температуры окружающей среды и измеренных значений.
Совет от инженеров Path Pack: В рамках профилактического обслуживания мы рекомендуем ежегодно заменять термопары. Стоимость термопары ($15-30) незначительна по сравнению с затратами, связанными с отказами уплотнений.
Вопросы, связанные с многозонным регулированием температуры
Современные упаковочные машины для упаковки в пленку часто имеют несколько температурных зон:
- Уплотнительная планка (торцевое уплотнение): Обычно 130–170 °C в зависимости от типа пленки
- Продольное уплотнение: Может отличаться от температуры на конце уплотнения на 10–30 °C
- Зажимные губки: Обычно стирать при более низкой температуре, чтобы избежать появления складок
Каждая зона должна калиброваться отдельно. Нам приходилось сталкиваться со случаями, когда операторы проверяли только температуру торцевого уплотнения, в то время как температура продольного уплотнения была на 20 °C ниже номинального значения, что приводило к периодическим отказам уплотнений, которые было чрезвычайно сложно диагностировать.
См. также: Настройка скорости упаковки и производительности: достижение максимальных показателей
Калибровка натяжения пленки
Почему калибровка натяжения имеет решающее значение
Натяжение пленки влияет практически на все аспекты качества упаковки: выравнивание сварного шва, образование складок, точность регистрации и разрыв пленки. Слишком сильное натяжение приводит к растяжению пленки (что вызывает неточные разрезы и сдвиг регистрации), а слишком слабое — к образованию складок и проблемам с прохождением пленки.
См. также: Смена продукта: быстрая и эффективная перенастройка
Измерение и регулировка натяжения
В большинстве современных машин для упаковки в пленку используются узлы с танцевальными роликами, оснащенные пневматической или электронной системой регулирования натяжения. Вот как провести калибровку:
- Установите валик танцора в нейтральное положение (середина пути).
- Установите измеритель натяжения (или воспользуйтесь встроенным индикатором натяжения на станке, если он откалиброван).
- Продеть пленку через все направляющие ролики и формовочный воротник.
- Запустите станок на производственной скорости и измерить фактическое натяжение.
- Сравните с диапазоном натяжения, рекомендованным поставщиком пленки. Общие ценности:
- BOPP (20–30 мкм): 8–15 Н
- LDPE (40–80 мкм): 12–25 Н
- CPP (30–50 мкм): 10–20 Н
- Алюминиевый композит: 15–30 Н
- Отрегулируйте регулятор натяжения до тех пор, пока измеренное значение не войдет в рекомендуемый диапазон.
- Проверить при различных скоростях работы станка (минимальное, номинальное, максимальное) для обеспечения постоянного натяжения во всём рабочем диапазоне.
Распространенная ошибка: Многие операторы регулируют натяжение на ощупь. Хотя у опытных операторов развивается хорошая интуиция, этот метод не является воспроизводимым и не поддается передаче между членами команды. Всегда руководствуйтесь измеренными значениями.
Баланс напряжений в сети
Для широкоформатных машин (ширина пленки >300 мм) убедитесь, что натяжение равномерно распределено по всей ширине полотна. Неравномерное натяжение приводит к смещению пленки в одну сторону, что вызывает неровные сварные швы. Если ваша машина поддерживает эту функцию, используйте профиль натяжения полотна или отрегулируйте параллельность валиков.
Что такое калибровка временных параметров и синхронизации?
Суть точности упаковки
Калибровка синхронизации гарантирует, что изделие окажется в правильном положении относительно пленки в момент окончания сварки и резки. Даже погрешность синхронизации в 2 мм может привести к:
- Искривленные уплотнения
- Товар, выступающий из упаковки
- Несоответствие длины упаковки
- Смещение регистрационных меток на пленке
Калибровка датчика
Ротационный энкодер, установленный на главном приводном валу, служит эталоном синхронизации для всего оборудования. Если энкодер откалиброван неверно, это негативно сказывается на всех последующих технологических процессах.
- Проверьте крепление датчика закреплен надежно, без осевого и радиального люфта.
- Проверьте настройки разрешения энкодера в ПЛК следует учесть фактические технические характеристики энкодера (например, 1000 PPR вместо 2000 PPR).
- Проведите проверку длины отреза: Установите целевую длину отреза в 200 мм, обработайте 10 упаковок и измерьте каждую из них с помощью штангенциркуля. Рассчитайте среднее значение и стандартное отклонение.
- Если среднее значение отклоняется более чем на ±0,5 мм, отрегулируйте коэффициент калибровки энкодера в системе управления.
Синхронизация подачи продукции
Время подачи продукта определяет его положение внутри упаковки. Правильная калибровка обеспечивает:
- Одинаковые поля с обеих сторон изделия
- Отсутствие взаимодействия изделия с участками уплотнения
- Единообразный внешний вид всех упаковок
Порядок калибровки:
- Поместите тестовый образец на подающий конвейер.
- Запустите станок в ручном режиме или в режиме пошагового перемещения.
- Расположите пленку так, чтобы отметка для разреза совпадала с ножом.
- Слегка сдвиньте изделие вперед, пока оно не окажется идеально по центру в пленочной трубке.
- Запомните положение датчика в этот момент.
- Установите это положение в качестве опорного для синхронизации подачи изделия.
- Запустите 20 тестовых наборов и убедитесь в стабильности позиционирования.
Преимущества Path Pack: В наших станках используются сервоприводы Siemens с электронным профилированием кулачков, что позволяет регулировать фазы с шагом 0,01 мм. Такой уровень точности трудно достичь с помощью систем с механической связью.
Калибровка давления для обеспечения стабильной прочности уплотнения
Основы давления уплотнения
Давление уплотнения, температура и время выдержки взаимодействуют друг с другом, обеспечивая прочное уплотнение. Эти три параметра находятся во взаимозависимости: изменение одного из них требует корректировки остальных.
В большинстве машин для упаковки в пленку давление при запечатывании регулируется следующим образом:
- Пружинные механизмы (простые механизмы)
- Пневматические цилиндры (станки среднего класса)
- Системы давления с сервоуправлением (оборудование высшего класса)
Процедура калибровки
- Установить самоклеящуюся пленку (например, пленка Fuji Prescale) между уплотняющими планками.
- Проведите пробную герметизацию при нормальных условиях эксплуатации.
- Снимите пленку и изучите распределение давления. Вы должны увидеть:
- Одинаковый цвет по всей ширине уплотнителя
- Без пробелов и светлых пятен
- Симметричное распределение давления
- Измерение прочности уплотнения с помощью теста на отрыв (стандарт ASTM F88). Требуемая прочность зависит от конкретного применения, но, как правило:
- Пищевые продукты: 2–5 Н/15 мм
- Фармацевтическая продукция: 5–10 N/15 мм (в соответствии со стандартами ISTA)
- Медицинские изделия: 8–15 Н/15 мм
- Регулировка давления если прочность уплотнения выходит за пределы допустимого диапазона.
- Зафиксируйте настройки давления для каждой комбинации продукта и фильма.
Проверка равномерности давления
Убедитесь, что давление распределено равномерно по всей ширине уплотнения, проведя несколько испытаний на отрыв в разных точках (левый край, центр, правый край). Отклонение должно составлять менее 15% по всей ширине уплотнения.
Как вы решаете вопросы, связанные с калибровкой положения разреза и регистрации?
Как добиться ровных срезов
Нож для поперечной резки должен выполнять резку точно в нужном положении относительно продукта и ориентировочной метки на пленке. Неправильно выровненные разрезы приводят к появлению упаковок с неровными полями, открытыми краями продукта или поврежденной ориентировочной печатью.
Этапы калибровки
- Настройте фотоэлектрический датчик для распознавания регистрационного номера на пленке.
- Настройте чувствительность датчика пока он не начнет надежно распознавать метку без ложных срабатываний.
- Установить смещение реза в системе управления, чтобы нож срабатывал в правильном положении относительно регистрационной метки.
- Запустить 20 пакетов и измерить положение разреза относительно регистрационной метки.
- Проверить стандартное отклонение составляет менее 0,5 мм. Если это не так, проверьте наличие механического люфта в узле ножа или чрезмерной вибрации.
Вопросы, связанные с регистрационными знаками
- Убедитесь, что регистрационные марки нанесены с достаточной контрастностью (как правило, черным по белому, шириной не менее 1 мм)
- Следите за чистотой линзы фотоэлектрического датчика
- Убедитесь, что направляющие ролики не вызывают колебания пленки, что может повлиять на работу датчика
Создание протокола калибровки
Документация имеет решающее значение
Надлежащий протокол калибровки включает в себя:
- Контрольный список для калибровки со всеми точками измерения
- Допустимые диапазоны для каждого параметра
- Необходимые измерительные приборы и их статус калибровки
- Пошаговые инструкции для каждой задачи калибровки
- Листы учета для фиксации результатов
- Условия для принятия корректирующих мер (что делать, если параметр выходит за пределы допустимых значений)
- График калибровки с возложенными обязанностями
Рекомендуемые инструменты
| Инструмент | Требуемая точность | Типичная стоимость | Интервал калибровки |
|---|---|---|---|
| Инфракрасный термометр | ±1 °C | $150-400 | Ежегодно |
| Поверхностная термопара | ±0,5 °C | $50-100 | Ежегодно |
| Измеритель натяжения | ±0,5 Н | $300-800 | Ежегодно |
| Цифровой штангенциркуль | ±0,01 мм | $30-100 | Ежегодно |
| Пленка, чувствительная к давлению | Н/Д | $100-200 в упаковке | Н/Д |
| Приспособление для проведения теста на отрыв | ±0,1 Н | $500-2,000 | Ежегодно |
Ориентируйтесь на теорию, а не на догадки
Работа по обеспечению точности начинается с определения правильных значений. Бесплатный калькулятор рассчитывает теоретическую ширину пленки и длину пакета на основе размера продукта или веса наполнения — это базовые показатели, к которым должна стремиться ваша калибровка.
- ✓ Теоретическая ширина пленки и длина пакета
- ✓ Базовая линия для выравнивания уплотнения и отсечки
- ✓ Справочные данные по плотности порошковых продуктов
- ✓ Бесплатный инструмент, мгновенный результат
Часто задаваемые вопросы
Как часто следует проводить калибровку моей машины для упаковки в пленку?
Как минимум, ежемесячно проводите полную калибровку. Однако ежедневные контрольные проверки (температура, положение реза, слежение за пленкой) должны входить в вашу процедуру запуска оборудования. После любого технического обслуживания перед возобновлением производства необходимо заново откалибровать затронутые системы.
Какая ошибка при калибровке встречается чаще всего?
Самая распространенная ошибка заключается в том, что проверяется только один параметр (как правило, температура), при этом игнорируются натяжение и фазы. Эти три системы взаимосвязаны — проблема с температурой на самом деле может быть вызвана неправильной длительностью задержки, обусловленной нарушением фаз. Всегда проверяйте все системы в комплексе.
Могу ли я откалибровать аппарат самостоятельно или для этого нужен специалист?
Базовую калибровку (температурный сдвиг, положение отреза, слежение за пленкой) могут выполнять обученные операторы. Однако калибровку энкодера, настройку ПИД-регулятора и регулировку сервосистемы должны осуществлять квалифицированные технические специалисты. В компании Path Pack мы проводим всестороннее обучение, чтобы ваша команда могла самостоятельно выполнять плановую калибровку.
Как проверить точность моих калибровочных приборов?
Все измерительные приборы должны быть прослеживаемы до национальных эталонов (NIST в США, PTB в Германии, NIM в Китае). Ежегодно проводите калибровку приборов в аккредитованной лаборатории. Храните сертификаты калибровки в архиве для проведения аудитов качества.
Что делать, если показатели калибровки продолжают смещаться?
Периодическое отклонение, как правило, свидетельствует о наличии скрытой проблемы: изношенных подшипников, вызывающих вибрацию; неисправных термопар; ослабленных механических соединений или износа электронных компонентов. Если отклонение превышает допустимые пределы в период между плановыми калибровками, следует выяснить первопричину, а не просто проводить повторную калибровку.
Заключение
Калибровка оборудования — это не разовая настройка, а постоянный процесс, который напрямую влияет на качество продукции, затраты на материалы и срок службы оборудования. Основные моменты, о которых следует помнить:
- Калибровка температуры следует проверять с помощью фактических измерений, а не только по показаниям дисплея
- Натяжение пленки должны измеряться объективно и соответствовать конкретному типу пленки
- Хронометраж и синхронизация требуют точной настройки и регулярной проверки
- Давление уплотнения должны быть единообразными и задокументированными для каждой комбинации продукта и пленки
- Документация превращает калибровку из «искусства» в повторяемый и поддающийся аудиту процесс
Время, затраченное на разработку структурированного протокола калибровки, окупается за счет сокращения отходов, уменьшения количества претензий по качеству и обеспечения более стабильной производительности. Машины Path Pack оснащены компонентами Siemens и Schneider, которые обеспечивают стабильность калибровки.
Если у вас возникли проблемы с точностью работы вашей текущей упаковочной линии или вы рассматриваете возможность приобретения нового оборудования для вашего предприятия, наша команда инженеров готова провести подробную оценку. Свяжитесь с компанией Path Pack уже сегодня, чтобы обсудить ваши требования к точности упаковки.
Автор: Техническая команда Path Pack
🛠️ Практическое руководство: Пошаговые инструкции по работе с вашим устройством см. в Настройка вашего устройства в Центр поддержки Path Pack.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic