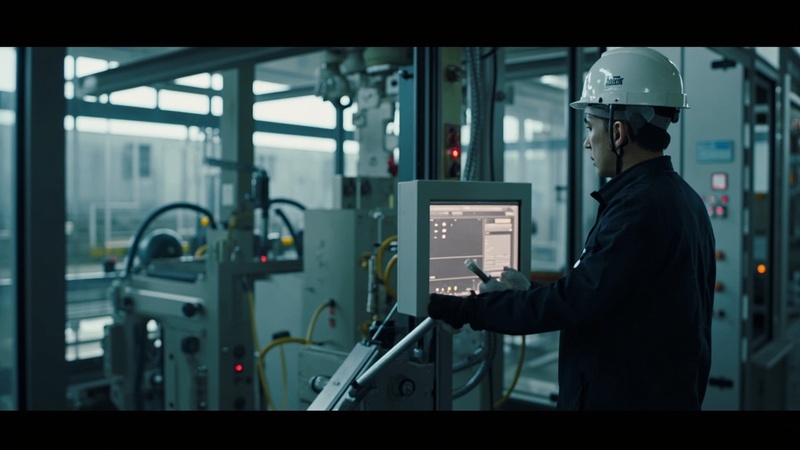
Управление упаковочная машина с конвейерной линией Все сводится к четырем основным процедурам: предпусковым проверкам, правильной последовательности запуска, внимательному контролю за производством и тщательному техническому обслуживанию в конце смены. Освоив их, вы сможете предотвратить большинство неисправностей, приводящих к внеплановым простоям. В данном руководстве подробно описаны все этапы с указанием конкретных диапазонов параметров, проверок безопасности и рекомендаций по устранению неисправностей, основанных на реальном опыте эксплуатации упаковочных линий.
Основные выводы
Краткий ответ: Безопасная эксплуатация упаковочной машины предполагает проведение предпусковых проверок, запуск вхолостую, мониторинг в процессе производства и контролируемую последовательность отключения — именно в таком порядке, в течение каждой смены.
- Сначала — предоперационные проверки — перед включением питания необходимо проверить ограждения, запас пленки и настройки
- Запуск включает в себя работу без нагрузки — параметры, проверенные на пустом станке перед запуском производства
- Контроль в процессе производства — качество уплотнения, отслеживание и расстояние между изделиями контролируются в режиме реального времени
- Остановитесь безопасно — контролируемая последовательность действий обеспечивает защиту оборудования и продукции
- Таблица быстрого устранения неисправностей — типичные неисправности первой смены с оперативным устранением
Перед первым запуском уточните необходимые параметры: точную ширину пленки и длину пакета, требуемые для вашего продукта. Бесплатный калькулятор рассчитает оба этих параметра за 30 секунд.
Перед началом работы ознакомьтесь с характеристиками вашей сумки →Какие проверки необходимо провести перед началом работы?
Окружающая среда и коммунальные услуги
Каждая упаковочная машина для продуктов с липкой пленкой подключается к трём системам: электропитанию, сжатому воздуху и рабочему пространству. Прежде всего проверьте их.
Источник питания. Убедитесь, что входное напряжение соответствует данным на заводской табличке оборудования. Большинство промышленных упаковочных машин работают от трехфазного напряжения 380 В с допуском ±10%. Если в вашей машине используется ПЛК Siemens (как в оборудовании Path Pack), колебания напряжения являются основной причиной случайных сбоев в работе контроллера. Специальный стабилизатор напряжения обойдется гораздо дешевле, чем затраты, связанные с простоями, которые он позволяет избежать.
Сжатый воздух. Упаковочным машинам требуется чистый и сухой воздух под давлением 0,6–0,8 МПа. Перед каждой сменой проверяйте блок FRL (фильтр/регулятор/смазочный устройство): слейте воду из корпуса фильтра, убедитесь, что резервуар смазочного устройства заполнен не менее чем наполовину, и проверьте, находится ли показание манометра в допустимом диапазоне. Загрязнённый воздух — вода, масляный туман или твердые частицы — является причиной примерно 3–5% вызовов службы технической поддержки, которые обрабатывает наша команда. Установленный выше по потоку 50-литровый воздушный резервуар помогает стабилизировать давление во время циклов уплотнения, при которых воздух всасывается короткими импульсами.
Рабочая область. Освободите пространство не менее 1,5 метра со всех сторон станка. На полу не должно быть обрывков пленки, на раме — инструментов, а к выгрузочному конвейеру — ничего, прислоненного. Удивительно много проблем с оборудованием, о которых сообщают операторы, связано с заблокированными датчиками или препятствиями, о которые можно споткнуться — простыми вещами, которых можно избежать, поддерживая чистоту на рабочем месте.
Средства индивидуальной защиты
Каждому сотруднику упаковочной линии необходимо иметь перечисленные ниже средства индивидуальной защиты, которые следует проверять перед каждой сменой:
| Средство индивидуальной защиты | От чего это защищает | Ежедневный осмотр |
|---|---|---|
| Защитные очки | Отскок пленки, разлетающиеся обломки из зоны действия ножа | Без царапин, надежное крепление |
| Перчатки, устойчивые к порезам | Порезы при обращении с пленкой и при работе в зоне ножа и зажима | Без дыр и разрывов, подходящий размер |
| Средства защиты органов слуха | Непрерывный шум оборудования в течение 8-часовой смены | Беруши или наушники в хорошем состоянии |
| Обувь со стальным носком | Упавшие рулоны пленки (весом до 30 кг), поддоны с тяжелой продукцией | Подошва целая, стальной подносок не поврежден |
Осмотр оборудования
Перед включением питания обойдите станок по всему периметру. Проверьте следующие четыре пункта по порядку:
- Смазка. Проверяйте уровень масла во всех смотровых стеклах — в редукторе, масленке цепи и главных подшипниках. Машины Path Pack оснащены централизованной системой смазки; ежедневная проверка занимает менее двух минут. У операторов, которые пропускают этот этап, через несколько месяцев наблюдается заметно более сильный механический износ по сравнению с теми, кто проводит проверку ежедневно.
- Установка фотопленки. Убедитесь, что рулон пленки правильно установлен на размоточном валу, а зажимные патроны зафиксированы. Проверьте, нет ли на уплотняющих зажимах остатков старой пленки — остатки пленки на уплотняющей планке являются наиболее распространенной причиной сбоев при первом цикле запечатывания.
- Защитные ограждения. Все защитные кожухи должны быть закрыты, а их блокировочные выключатели — включены. Запуск станка при открытом защитном кожухе запрещен. Это соответствует основным требованиям безопасности, установленным Директивой ЕС по машиностроению 2006/42/EC.
- Проверка аварийной остановки. Нажмите каждую кнопку аварийной остановки и убедитесь, что станок не запускается. Отпустите кнопку, сбросьте сигнал и повторите процедуру для каждой станции аварийной остановки. Проводите эту проверку ежемесячно в рамках документированной проверки безопасности. Исправно работающая система аварийной остановки должна останавливать все опасные движения в течение 0,5 секунды.
Руководство по запуску: питание, параметры и прогон без нагрузки
Включение системы управления
При включении питания следуйте именно этой последовательности действий:
Шаг 1 — Главный выключатель в положении «ВКЛ». Установите главный выключатель в положение «ON». В станках Path Pack используются электрические компоненты компании Schneider, обеспечивающие полную защиту цепей. Вентилятор охлаждения шкафа управления должен сразу же включиться — если этого не произошло, остановитесь и выясните причину, прежде чем продолжать работу.
Шаг 2 — Дождитесь завершения загрузки. Полная инициализация системы управления занимает около 10 секунд. На сенсорном экране HMI отобразится экран запуска, после чего система переключится на основной рабочий интерфейс. Если во время запуска появятся какие-либо коды неисправностей, прежде чем продолжить работу, ознакомьтесь с разделом 6 руководства по эксплуатации оборудования. Не сбрасывайте коды неисправностей бездумно — они появляются не просто так.
Шаг 3 — Выберите режим работы и рецепт. На интерфейсе HMI выберите режим работы (ручной, полуавтоматический или полностью автоматический). Машины Path Pack позволяют сохранять до 12 рецептов продукции. Выберите рецепт, соответствующий вашей текущей продукции — при этом загрузятся сохраненные параметры размеров продукции, скорости и температурных настроек для данного конкретного SKU.
Установите три основные группы параметров
Независимо от того, используете ли вы сохраненный рецепт или вводите параметры вручную, перед запуском проверьте следующие три группы:
Размеры изделия.
– Длина изделия: 50–600 мм (диапазон, зависящий от конкретной машины)
– Ширина изделия: 20–200 мм
– Высота изделия: 5–120 мм
Скорость упаковки.
– При первом серийном запуске всегда начинайте с 60% от заданной скорости
– Начинайте наращивать объемы постепенно — по 10% за раз — после проверки качества уплотнения на пробных упаковках
– Типичная производительность стандартных моделей: 40–50 упаковок в минуту
Температура термосварки. Тип пленки определяет диапазон температур:
| Тип пленки | Диапазон температур | Примечания |
|---|---|---|
| ПЭ (полиэтилен) | 120–140 °C | Самая распространённая плёнка; широкая область запечатывания |
| Ламинированные пленки (OPP/CPP, PET/PE) | 130–160 °C | Требуется более высокая температура; ознакомьтесь с техническим паспортом поставщика |
| BOPP (двухосно ориентированный полипропилен) | 120–150 °C | Хорошая четкость; требует постоянного давления челюстью |
Исходные данные — всегда сверяйте их с данными вашего поставщика пленки.
Всегда сверяйте данные с техническим паспортом вашего поставщика пленки. Рекомендации по температуре могут различаться у разных производителей и даже между партиями одного и того же поставщика. В случае сомнений начинайте с температуры на 5 °C ниже рекомендуемого диапазона и повышайте её с шагом 5 °C до тех пор, пока герметичность не станет стабильной.
5-минутный пробный запуск без нагрузки
Запустите машину в пустом состоянии — без пленки и без продукта — не менее чем на 5 минут. Вот на что следует обратить внимание и прислушаться:
См. также: Руководство по выбору машин для упаковки пищевых продуктов: полное издание
- Нажмите кнопку аварийной остановки один раз, чтобы подтвердить немедленное отключение, а затем выполните сброс
- Обратите внимание: скрежет, щелканье или неровный ритм означают, что что-то ослабло или не смазано
- Смотрите: траектория движения пленки от размотки через формирующий воротник до зоны запечатывания должна быть плавной
- Проверьте: поток смазочного материала через смотровые стекла во время работы машины
- Проверьте: фотоэлектрическая система слежения реагирует на регистрационные метки на тестовой пленке
Если прогон без нагрузки прошел без сбоев, можно загружать пленку и приступать к работе. По нашему опыту, большинство проблем, которые могли бы привести к остановке производства, выявляются именно во время этой пятиминутной проверки.
См. также: Промышленное упаковочное оборудование: руководство для покупателя
Этап производства: пленка, продукт и мониторинг
Эти рабочие инструкции предназначены для горизонтальных упаковочных машин, таких как Машина для упаковки в пленку JC250.
Загрузка и заправка пленки
Заправка пленки — это то, с чем сталкиваются большинство начинающих операторов. Следуйте этой последовательности действий и не пропускайте шаги:
См. также: Сертификация CE для упаковочного оборудования: завершена
- Установите рулон пленки на размоточный вал и надежно зафиксируйте зажимные патроны
- Отрегулируйте положение рулона в поперечном направлении так, чтобы край пленки совпал с ориентирной отметкой на рамке
- Сначала установите натяжение размотки на минимальное значение — при необходимости его можно будет увеличить позже
- Проведите пленку через ролики-натяжители и через формующий воротник
- Опустите пленку вниз до уплотнительных колес ребра, а затем пропустите её мимо зажимов торцевого уплотнения
- Натяните пленку на разгрузочный конвейер и слегка закрепите её
Совет от профессионала: Обеспечьте, чтобы траектория движения пленки от размотки до вывода была идеально прямой. Если вы работаете с незнакомым типом пленки, перед подачей продукции прогоните небольшой тестовый отрезок. Неправильно натянутая пленка приводит к потере материала и является основной причиной проблем с качеством сварки при новой настройке. Более подробную информацию о работе с пленкой см. в нашем руководстве по устранению проблем, связанных с появлением складок на пленке.
Подача продукта
Когда конвейер начнёт двигаться, начните подавать продукцию на подающую ленту:
- Отрегулируйте расстояние между крепёжными ушками так, чтобы оно соответствовало длине изделия плюс 20–30 мм зазора
- Располагайте продукцию на каждом участке конвейера одинаково — всегда в одном и том же месте
- Установите расстояние между соседними изделиями равным 1,2–1,5 длины изделия
- Перед переходом в непрерывный режим пропустите 5–10 тестовых образцов
О системах кормления. Оборудование Path Pack поддерживает как ленточную, так и цепную подачу. Для продукции правильной формы, такой как картонные коробки или лотки, достаточно стандартной ленточной подачи. Для продукции нестандартной формы, хрупкой или липкой система с цепью с выступками обеспечивает точное расстояние между изделиями без их повреждения. Если вы не уверены, какая система подходит для вашей продукции, обратитесь к нашей технической службе с фотографиями и размерами продукции.
На что следует обращать внимание во время бега
Вам не нужно восемь часов подряд пристально смотреть на аппарат. Но вам необходимо регулярно проверять три вещи:
Стабильность скорости. Фактическая скорость должна оставаться в пределах ±5% от заданного значения. Если колебания скорости превышают указанные пределы, следует обратить внимание на натяжение пленки: чрезмерно натянутый рулон создает сопротивление приводу и вызывает колебания скорости. Уменьшите натяжение при размотке и проследите за ситуацией.
Целостность уплотнения. Каждые 30 минут снимайте с линии одну упаковку. Попробуйте вскрыть пленку, приложив умеренное давление рукой. Надёжная плёнка не должна разрываться. Если это произошло, увеличьте температуру на 5 °C и повторите проверку. Если после повышения температуры на 10 °C плёнка по-прежнему слабо держится, проверьте тефлоновое покрытие запечатывающей планки на наличие износа. Для более подробной информации о проблемах с плёнкой ознакомьтесь с нашей Руководство по устранению неисправностей при термосварке.
Отслеживание фильма. Пленка должна располагаться по центру формирующей трубки с равными отступами с обеих сторон. Если пленка смещается от центра более чем на 5%, это может привести к появлению складок или замятию. Остановите процесс и проверьте выравнивание рулонов и натяжение, прежде чем проблема приведет к браку.
Как безопасно остановить станок?
Обычное завершение работы
Каждый производственный цикл следует завершать аккуратно — поспешное завершение работы создает проблемы для следующей смены:
- Снизьте скорость до минимума, а затем остановите подающий конвейер
- Прежде чем остановить главный привод, необходимо дождаться, пока последний изделие пройдет через разгрузочный канал
- Нажмите кнопку выключения HMI или кнопку аварийной остановки
- Перед очисткой отключите цепи нагрева и дайте уплотнительным зажимам остыть не менее чем на 10 минут
- Удалите оставшуюся пленку из машины — длительное натяжение на тракте прохождения пленки может привести к деформации опорных роликов
- Регистрируйте количество смен, все возникшие неисправности и все проведенные мероприятия по техническому обслуживанию
Аварийное отключение
Немедленно нажмите кнопку аварийной остановки — без колебаний — при появлении любого из следующих признаков:
- Пленка намотается на валик или застрянет в зоне сварки
- Срабатывает защитный ограждающий механизм или блокировка
- Рука оператора, одежда или волосы оказываются вблизи движущихся частей
- Застревание изделия в зоне подачи или формования
- Вы слышите скрежет, чувствуете запах гари или видите дым
После любой аварийной остановки перед повторным запуском станка его должен осмотреть квалифицированный технический специалист. Система аварийной остановки Path Pack соответствует уровню безопасности d стандарта EN ISO 13849-1, обеспечивая контролируемую остановку даже в случае неисправностей. Не обходите и не игнорируйте это требование — оно существует потому, что его игнорирование приводит к травмам людей.
Контрольный список по техническому обслуживанию в конце смены
Выполнение этих пяти задач занимает около 15 минут и позволяет предотвратить большинство проблем при запуске оборудования в следующую смену:
| Задача | Частота | Стандартный |
|---|---|---|
| Очистка оборудования | Каждая смена | На рабочих поверхностях не должно быть обломков пленки, остатков продукта или пыли |
| Проверка уровня смазки | Каждая смена | Все смотровые стекла находятся в пределах указанного диапазона; при низком уровне долить жидкость |
| Осмотр челюстей уплотнителя | Каждая смена | Чистые поверхности зажимов, тефлоновая лента в целости, отсутствие наслоений |
| Очистка линзы датчика | Каждая смена | Фотоэлектрические датчики и регистрационные датчики следует протирать сухой салфеткой из микрофибры |
| Проверка конвейерной ленты | Каждая смена | Отсутствие износа, ровная траектория, правильное натяжение (прогиб 5–8 мм при нажатии пальцем) |
Полный график ежедневного, еженедельного и ежемесячного технического обслуживания см. в нашем контрольном списке по техническому обслуживанию упаковочной машины.
Когда что-то идет не так: быстрое устранение неполадок
Разрывы или складки пленки при запуске
Наиболее вероятные причины: Неправильная установка пленки, смещение рулона, чрезмерное натяжение при размотке или загрязненный формирующий кольцо.
Исправьте это:
- Убедитесь, что рулон пленки расположен по центру и зафиксирован на оправке
- Уменьшите натяжение размотки до минимального значения, при котором пленка не провисает
- Очистите формующий воротник — остатки пленки скапливаются быстрее, чем вы думаете
- Установите натяжение пленки на уровне 2–4%, измерив его с помощью натяжиметра, если таковой имеется
Ненадежные или нестабильные уплотнения
Наиболее вероятные причины: Низкая температура запайки, изношенный тефлон на запаивающей планке, скорость, превышающая допустимую для данной температуры, или нестабильное качество пленки.
Исправьте это:
- Увеличивайте температуру уплотнения с шагом 5 °C до тех пор, пока уплотнения не будут стабильно выдерживать нагрузку при ручном натяжении
- Осмотрите тефлоновое покрытие уплотнительной планки — замените его в случае износа, разрыва или загрязнения
- Уменьшите скорость упаковки, чтобы пленка дольше находилась под зажимами
- Если после регулировки герметичность по-прежнему нестабильна, попробуйте использовать пленку из другой партии или от другого поставщика
Машина не достигает заданной скорости
Наиболее вероятные причины: Слишком малое расстояние между изделиями на входе, загрязненный фотоэлектрический датчик, чрезмерное натяжение пленки или недостаточная смазка.
Исправьте это:
- Увеличьте расстояние между изделиями на подающей ленте
- Протрите линзу фотоэлектрического датчика сухой салфеткой из микрофибры
- Постепенно уменьшайте натяжение при разматывании
- Проверьте и долейте масло во все масляные бачки коробки передач и цепи
Полный список типичных неисправностей и способов их устранения см. в нашем руководстве по устранению неисправностей упаковочной машины.
Шаг 0 для начинающих операторов: узнайте размеры ваших сумок
Каждый шаг в руководстве для начинающих предполагает, что вам известен требуемый размер пакета. Сначала определите свои параметры — введите размеры изделия или вес наполнителя, чтобы узнать ширину пленки, длину пакета и подходящие модели машин Path Pack.
- ✓ Ширина пленки + длина пакета за 30 секунд
- ✓ Справочные данные по насыпной плотности 57 материалов
- ✓ Проверка совместимости оборудования
- ✓ Бесплатно, мгновенно, без регистрации
Часто задаваемые вопросы
Сколько времени требуется, чтобы освоить работу с упаковочной машиной?
Большинство операторов находят удобный и самостоятельный ритм работы уже в течение первой недели, при условии, что они проходят практическое обучение под руководством опытного оператора. Физические навыки — загрузка пленки, настройка параметров, подача продукции — можно освоить за один день. Навыки анализа ситуации — выявление проблемы с герметичностью до того, как она приведет к браку, определение по звуку, когда подшипник работает всухую, — требуют больше времени. Мы рекомендуем новым операторам работать в паре с опытным коллегой в течение как минимум трёх полных смен.
Почему пленка постоянно рвётся при запуске?
Разрывы пленки при запуске, как правило, возникают по одной из трёх причин: чрезмерное натяжение при размотке (наиболее распространённая причина), неправильное расположение рулона пленки или остатки пленки на формующем кольце или в зоне сварки. Сначала уменьшите натяжение, затем проверьте выравнивание, а после этого очистите все поверхности, по которым проходит пленка.
Какую температуру следует установить для ламинированной пленки?
Термосвариваемость ламинированных пленок (OPP/CPP, PET/PE) обычно составляет 130–160 °C, однако необходимо ознакомиться с техническим паспортом конкретного поставщика. Состав пленок может различаться. Начните с температуры на 5 °C ниже рекомендуемого диапазона и повышайте её с шагом 5 °C, одновременно проверяя прочность сварного шва на пробных упаковках.
Как часто следует смазывать машину?
Проверяйте уровень масла во всех смотровых стеклах один раз за смену — это минимальное требование. Фактическая периодичность долива зависит от режима эксплуатации вашей машины. Машина, работающая в три смены, потребует более частого долива, чем машина, работающая в одну смену. Используйте только те марки смазочных материалов, которые указаны в руководстве по эксплуатации вашей машины; смешивание несовместимых масел может привести к повреждению уплотнений и подшипников.
В чём заключается разница между пробным запуском без нагрузки и непосредственным началом производства?
Проверка в холостом ходу позволяет выявить механические неисправности до того, как они приведут к потере пленки и браку продукции. Если подшипник пересох, ремень смещен или датчик загрязнён, вы это увидите или услышите во время проверки в холостом ходу. Если вы пропустите этот этап и сразу перейдёте к производству, эти проблемы приведут к браку плёнки и отбраковке упаковок — и тогда вам придётся устранять неисправности при остановке линии, что всегда обходится дороже.
Какие шаги следует предпринять после прочтения этого руководства?
Работа с горизонтальной упаковочной машиной не представляет сложности, если вы освоили последовательность действий: тщательная предварительная проверка, правильный запуск, внимательный контроль и аккуратное завершение работы. Что мешает большинству начинающих операторов, так это не сложность отдельных этапов, а спешка. Пятиминутный прогон без нагрузки, 30-минутная проверка герметичности, 15-минутная уборка в конце смены — эти небольшие привычки в совокупности приводят к уменьшению количества поломок, сокращению брака и увеличению срока службы оборудования.
Если вы выбираете упаковочные машины для новой линии или модернизируете существующее оборудование, обратитесь к нашей команде. Нам будет необходимо узнать:
- Размеры, форма и вес вашего товара
- Ваша целевая производительность (упаковок в минуту)
- Тип пленки или предпочтительный упаковочный материал
- Есть ли какие-либо особые требования: контролируемая атмосфера, продувка газом, зарегистрированная печать, маркировка даты
- Фотографии или чертежи вашего текущего продукта и упаковки
Обратитесь в службу технической поддержки Path Pack: Существующим клиентам предоставляется поддержка независимо от часового пояса. По новым запросам отправьте нам электронное письмо с информацией о продукте, и мы ответим с рекомендациями по конфигурации в течение одного рабочего дня.
Автор: Техническая команда Path Pack
Связанные статьи:
Как работает упаковочная машина? |
Контрольный список по техническому обслуживанию упаковочной машины |
Распространенные проблемы с оболочками потока и способы их решения |
Как выбрать подходящую машину для упаковки в пленку
🛠️ Практическое руководство: Пошаговые инструкции по работе с вашим устройством см. в Руководство по эксплуатации оборудования в Центр поддержки Path Pack.
Проводите обучение операторов по работе с новым оборудованием? → Обратитесь в компанию Path Pack по вопросам обучения операторов для процедур запуска, мониторинга и завершения работы.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic