Основные выводы
Краткий ответ: Заправка пленки в упаковочную машину происходит по фиксированной последовательности действий — подготовка, загрузка рулона, прослеживание траектории пленки, настройка натяжения, а затем проверка — и занимает считанные минуты после освоения процедуры.
- Наиболее частая операция — каждая смена рулона требует повторной заправки нити; эта техника окупается каждый день
- Подготовка предотвращает перезапуски — подходящая пленка, чистые валики, подходящие инструменты
- Точно следуйте маршруту фильма — размотайте нить, пропуская её через «руки танцора» и ролики по порядку
- Натяжение устанавливается в последнюю очередь — прежде чем делать какие-либо выводы, проверьте натяжение
- Пробный запуск перед запуском в серийное производство — Тест с пустым мешком позволяет на раннем этапе выявить проблемы с отслеживанием уловов
Введение
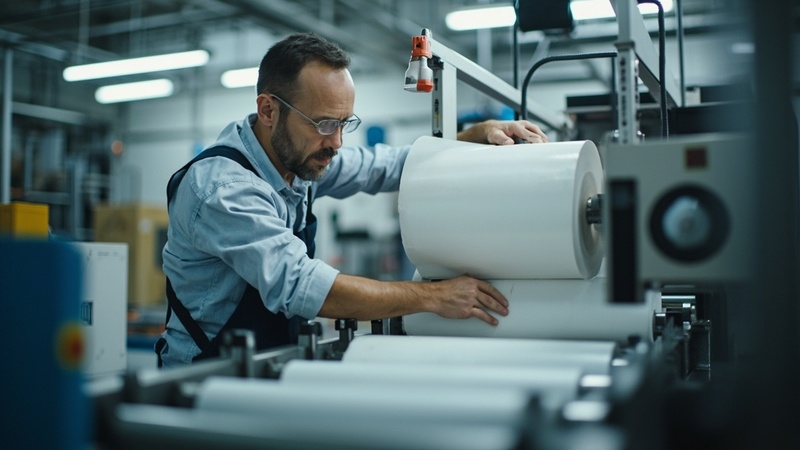
Продвижение пленки через упаковочная машина с конвейерной линией — это операция, которую ваша команда будет выполнять чаще всего: один раз при каждой смене рулона пленки, а иногда и несколько раз за смену. При правильном выполнении она занимает менее 3 минут и обеспечивает ровную упаковку без складок. Неправильное выполнение приводит к проблемам с прохождением пленки, ошибкам регистрации и перерасходу материала, устранение которых может занять более 30 минут.
В данном руководстве подробно описана вся процедура заправки пленки — от загрузки рулона до проверки готовности к производству — с использованием методов, которым наши сервисные инженеры обучают во время ввода оборудования в эксплуатацию на месте.
Основные выводы
- Перед началом работы важно правильно расположить пленку — Термосвариваемый слой должен быть обращен внутрь (к продукту), а слой для печати/с покрытием — наружу; убедитесь в этом, проверив, какая сторона прилипает при прикосновении к ней горячей запечатывающей губкой
- Траектория резьбы разработана не просто так — Каждый ролик, направляющий рычаг и направляющая на пути прохождения пленки выполняют функцию натяжения или выравнивания; пропуск или обход любого из этих элементов приведет к проблемам
- Расположите пленку по центру на размоточном валу — Смещение груза относительно центра является основной причиной смещения траектории пленки во время производства; для проверки воспользуйтесь шкалой на оправке
- Поддерживайте постоянное натяжение на протяжении всего хода — Слишком слабое натяжение приводит к появлению складок; слишком сильное — к растяжению пленки, смещению регистрации и преждевременному износу подшипников роликов
- Перед запуском в серийное производство всегда проводите пробный цикл — 10–20 пустых пакетов при рабочей скорости позволяют проверить правильность слежения, запечатывания и выравнивания отреза перед запуском продукции
1. Подготовка к намотке
1.1 Отбор и проверка пленки
Перед загрузкой рулона убедитесь, что пленка подходит для вашей задачи:
| Параметр | Как проверить | Последствия неправильного выбора фильма |
|---|---|---|
| Тип пленки | Проверить этикетку на рулоне: BOPP, CPP, PE, ламинат | Неправильные настройки температуры приводят к ненадёжной герметичности |
| Ширина пленки | Измерьте рулеткой: размеры должны соответствовать техническим характеристикам станка | При увеличении размера пленки появляются складки; при уменьшении — продукт становится видимым |
| Толщина пленки | Микрометр: обычно 20–60 микрон | Слишком толстая — повреждение зажимных губок; слишком тонкая — прожигание |
| Размер сердечника | 76 мм (3″) — стандартный размер; проверьте соответствие оправки | Свободная посадка приводит к колебаниям и проблемам с выравниванием |
| Диаметр рулона | Должно укладываться в пределы максимального размера станка (обычно 350 мм) | Рулон слишком большой — он не помещается или соприкасается с рамой машины |
| Термосвариваемый слой | Прикоснитесь горячей запечатывающей губкой (на мгновение!) к углу пленки | Неправильная сторона = отсутствие пломбы или пломба снаружи упаковки |
1.2 Контроль качества пленки
Перед загрузкой проверьте рулон на наличие:
- Повреждение кромки: Вмятины или разрывы на краю рулона приводят к нестабильности движения. Любое повреждение глубиной более 3 мм требует обрезки или замены рулона.
- Телескопирование: Если слои сместились в поперечном направлении (рулон имеет конусообразную форму), пленка будет разматываться неравномерно. Отбракуйте рулон.
- Повреждения от влаги: Волнистые или слипшиеся слои свидетельствуют о воздействии влаги. Свойства пленки необратимо изменены.
- Целостность ядра: Треснутые или деформированные сердечники не будут плотно прилегать к оправке.
2. Загрузка пленки и начальная заправка
Описанный здесь маршрут нанизывания подходит для горизонтальных упаковочных машин, таких как Машина для упаковки в пленку JC250.
2.1 Загрузка рулона пленки
Шаг 1: Установите рулон
Установите рулон пленки на размоточный вал так, чтобы термосвариваемая сторона была обращена в правильном направлении. В большинстве упаковочных машин пленка разматывается с верхней части рулона так, чтобы термосвариваемая сторона была обращена внутрь (к формующему бурту). Если вы не уверены, при первой настройке нанесите на рулон небольшую стрелку и сфотографируйте его для справки.
Шаг 2: Выровняйте рулон по центру
Воспользуйтесь делениями шкалы на размоточном валу, чтобы точно отцентрировать рулон. Нецентрированная загрузка приводит к смещению пленки в одну сторону во время размотки, что усугубляется по мере размотки всего рулона. Для пленки шириной 400 мм на оправке диаметром 800 мм края рулона должны находиться ровно в 200 мм от каждого конца.
Шаг 3: Зафиксируйте оправку
Затяните механизм фиксации оправки (пневматический патрон или механический зажим) до тех пор, пока рулон не перестанет вращаться независимо от вала оправки. Незакрепленный рулон будет проскальзывать во время размотки, что приведет к резким изменениям натяжения и ошибкам регистрации.
2.2 По следам кино
Каждая упаковочная машина имеет определённый маршрут прохождения плёнки, заданный производителем оборудования. Обычно этот маршрут выглядит следующим образом:
Разворачивание → «Рука танцора» → Направляющие ролики → Формовочный узел → Складная коробка → Колеса для уплотнения торцов → Зона продукции → Зажимные губки для торцевого уплотнения → Отсечка
Ключевые этапы при нанизывании:
- Рука танцора: Пленка должна обернуться вокруг ролика (роликов) танцора с нужным количеством витков (обычно 2–3). Неправильная намотка на ролик(и) танцора приводит к тому, что система регулирования натяжения не сможет компенсировать изменения диаметра размотки.
- Направляющие ролики: Пленка должна проходить над — а не под — направляющими роликами. Перед заправкой пленки убедитесь, что каждый ролик свободно вращается при вращении рукой.
- Формирование плеча: Это самый ответственный этап. Пленка должна поступать в формующий вал по центру и без складок. Формующий вал складывает плоскую пленку в трубочку — любое смещение на этом этапе сказывается на всей упаковке.
- Колеса с уплотнителями: Оба края пленки соединяются между уплотнительными колесами ребра. Перед включением колес убедитесь, что оба края выровнены.
3. Настройка и проверка натяжения
3.1 Настройка начального натяжения
После заправки нити установите натяжение размотки на начальное значение, рекомендованное производителем (обычно 1,5–2,0 кг для БОПП-пленки толщиной 30 микрон и шириной 400 мм). Правильное натяжение обеспечивает:
- Натянутая пленка без видимых провисаний между валиками
- При работе на низких оборотах не слышно ни хлопанья, ни шлепанья
- Равномерная ширина пленки — на формовочном плече не наблюдается сужения
3.2 Испытание на проверку натяжения
Тест с нажатием пальцем:
В любой точке между последним направляющим роликом и формовочным буртиком слегка надавите одним пальцем на полотно пленки. При умеренном давлении пленка должна прогибаться на 10–15 мм. Если прогиб превышает 20 мм, натяжение слишком низкое. Если пленка кажется жесткой и практически не прогибается, натяжение слишком высокое.
Тест скорости:
Запустите машину с постепенным увеличением скорости (20 → 50 → 80 → 100 ppm). Наблюдайте за пленкой на входе в зону формования. Если при более высоких скоростях пленка начинает сужаться (заметно уменьшается ширина), слегка увеличьте натяжение размотки. Если в зоне формования появляются складки, уменьшите натяжение.
4. Пробный запуск и доработка
4.1 Испытание пустой сумки
Перед загрузкой продукта прогоните 10–20 пустых мешков на заданной скорости. Проверьте каждый мешок на наличие:
- Уплотнение: Выровнено по центру внизу, одинаковая ширина (обычно 5–8 мм), без складок и зазоров
- Торцевые уплотнения: Равномерная ширина, центрирование по линии отреза, отсутствие прожогов и зон холодного склеивания
- Регистрация: При использовании печатной пленки ориентир должен быть расположен относительно линии отреза с постоянным отклонением (в пределах ±0,5 мм)
- Пороговое значение: Чистый разрез, без заусенцев и разрывов, торцевая заделка расположена по центру зоны разреза
4.2 Производственные испытания
После того как пустые пакеты пройдут проверку, загрузите продукт и произведите 20–30 упаковок. Проверьте:
- Расположение продукта внутри упаковки (по центру, без попадания продукта в зону запечатывания)
- Внешний вид упаковки (отсутствие складок на лицевой стороне упаковки, однородный внешний вид)
- Целостность уплотнений (испытание на разрыв вручную: ребристое уплотнение и торцевые уплотнения не должны отрываться)
- Пропускная способность соответствует заданной скорости (подсчет количества упаковок за 1 минуту в режиме устойчивой работы)
4.3 Распространённые проблемы с резьбой и способы их решения
| Задача | Вероятная причина | Решение |
|---|---|---|
| Пленка смещается в одну сторону | Рулон не центрирован на оправке | Снова отцентрируйте валок по отметкам на шкале оправки |
| Складки в области плеча | Слишком высокое напряжение или неправильное расположение формовочного плеча | Снимите натяжение; убедитесь, что болты на плечах затянуты |
| Пленка рвется при заправке нити | Острый край на ролике или направляющей | Осмотрите все контактные поверхности; при необходимости удалите заусенцы |
| Уплотнитель не выровнен по центру | Пленка не проходит ровно через формующую коробку | Отрегулируйте положение складной коробки; проверьте выравнивание направляющих роликов |
| Регистрация сбивается через 5 и более минут | Рука «Танцовщица» не прикручена правильно | Проверить правильность количества проходов танцора |
| Ошибка сращивания пленки | Недостаточное перекрытие или неправильная лента | Используйте двустороннюю клейкую ленту; перекрытие не менее 50 мм |
Часто задаваемые вопросы
Вопрос: Как определить, какая сторона пленки является термосвариваемым слоем?
Самый быстрый тест: прикоснитесь нагретой запечатывающей губкой (температура около 150 °C) к углу пленки на 1–2 секунды. Сторона, которая прилипает или деформируется, и есть термосвариваемый слой. Кроме того, большинство производителей пленки маркируют рулон стрелкой или этикеткой, указывающей, какая сторона должна быть обращена внутрь. В случае сомнений обратитесь к техническому паспорту поставщика пленки.
Вопрос: Как часто следует очищать ролики в канале прохождения пленки?
При каждой смене рулона пленки очищайте все ролики на пути прохождения пленки. Добавки к пленке, пыль и мусор, притягиваемый статическим электричеством, скапливаются на поверхности роликов и вызывают смещение траектории. Используйте изопропиловый спирт (99%) и безворсовую ткань. Ни в коем случае не используйте WD-40 или силиконовые спреи на роликах пути прохождения пленки — они оставляют осадок, который переносится на пленку и вызывает проблемы с герметичностью.
Вопрос: Какой порядок продевания нити через рукава танцора является правильным для моей машины?
Ознакомьтесь со схемой заправки нити вашего станка (она должна быть напечатана на этикетке рядом со станцией размотки или приведена в руководстве по эксплуатации). На большинстве станков используется конфигурация танцевального рычага с 2-проходной или 3-проходной схемой. 2-проходной танцевальный рычаг (пленка проходит над роликом 1 и под роликом 2) обеспечивает стандартный диапазон натяжения. 3-проходной танцерный рычаг обеспечивает более точное регулирование натяжения для тонких пленок (толщиной менее 25 микрон) или при высокоскоростных режимах работы (свыше 150 ppm).
Заключение
Заправка пленки — это навык, который совершенствуется с практикой, но основные принципы — центрирование рулона, соблюдение траектории, настройка правильного натяжения и запуск пробного цикла — остаются неизменными для любого станка и любого типа пленки. Обучите каждого оператора этой процедуре, зафиксируйте стандартный маршрут заправки пленки с помощью фотографий, размещенных на станке, и поддерживайте чистоту роликов, по которым проходит пленка. Соблюдение этих правил позволяет устранить большинство простоев, связанных с пленкой.
Связанные руководства:
- Как работать с упаковочной машиной: пошаговое руководство
- Регулировка ширины и натяжения пленки
- Распространенные проблемы с оболочками потока и способы их решения
Проблемы с нитями, которые постоянно повторяются? → Отправьте в Path Pack информацию о вашей пленке и оборудовании для проверки траектории резьбы.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic